

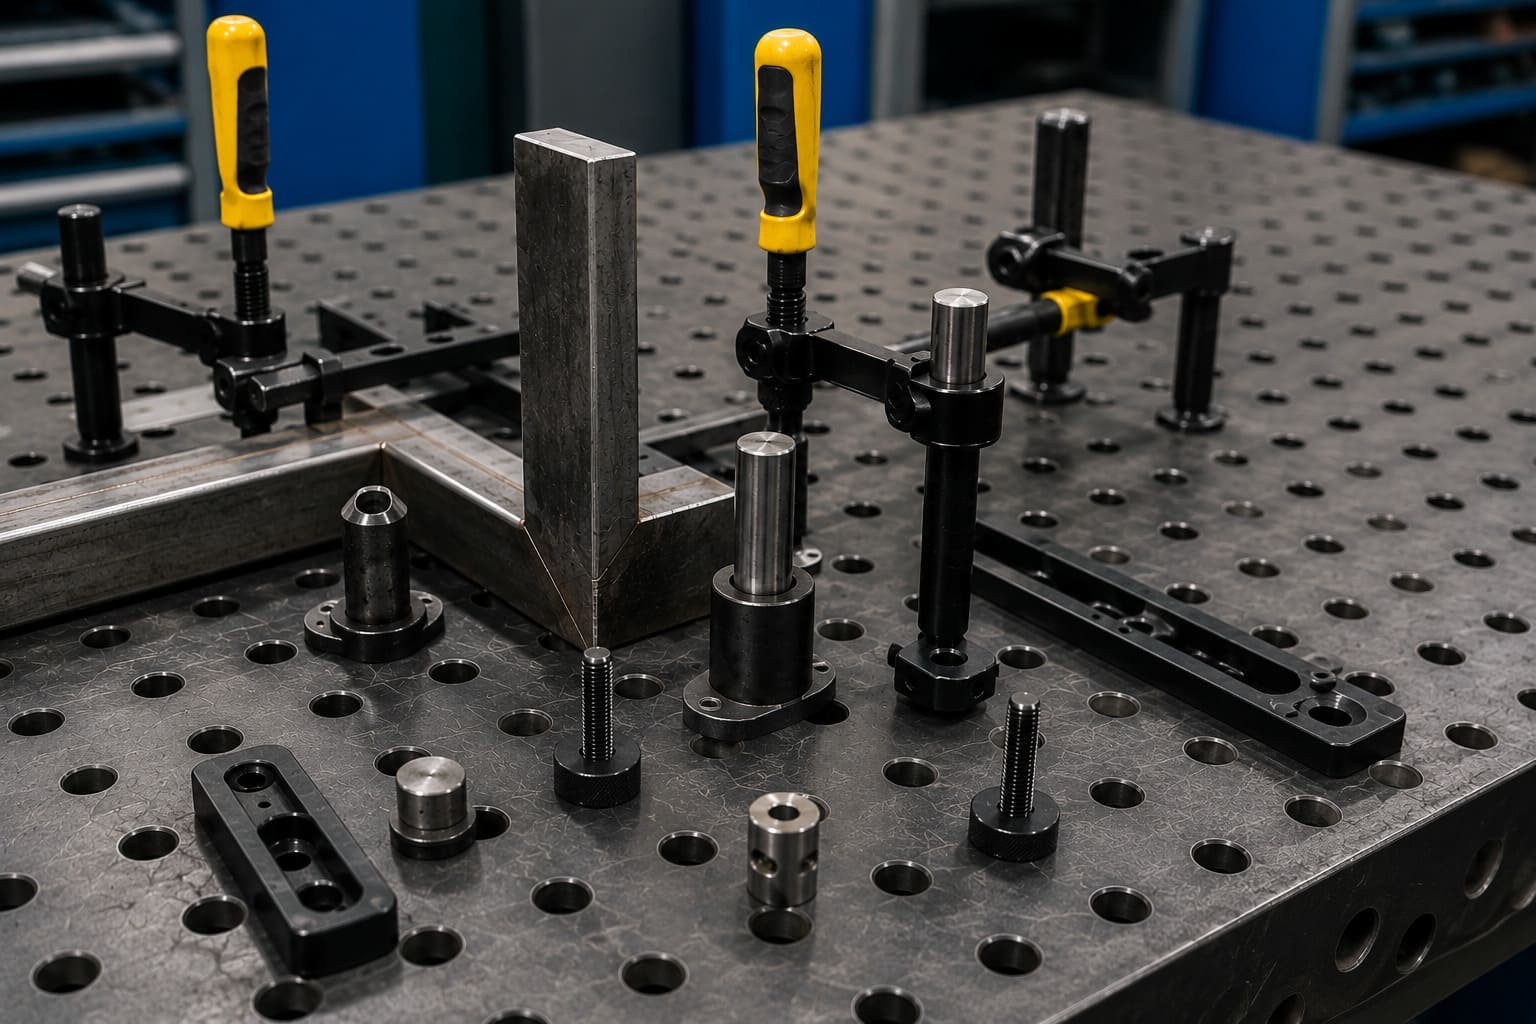
Повторяемость сварочной сборки зависит не только от квалификации оператора и последовательности выполнения швов. Большую роль играет состояние оснастки, которая каждый цикл должна одинаково устанавливать и удерживать заготовку. Постепенный износ базовых элементов меняет фактическое положение деталей и со временем начинает отражаться на размерах изделий.
Такие изменения редко возникают внезапно. Сначала заготовка устанавливается немного иначе, чем раньше, затем появляется необходимость чаще корректировать её положение, а контрольные размеры начинают расходиться. На раннем этапе это легко принять за обычный разброс изготовления или сварочную деформацию. Поэтому состояние оснастки необходимо периодически проверять.
Какие элементы оснастки изнашиваются быстрее всего
Наибольшую нагрузку получают элементы, которые постоянно контактируют с заготовкой или регулярно снимаются и устанавливаются: упоры, штифты, втулки, прижимные устройства, резьбовые соединения и посадочные поверхности.
Упор может получить вмятину от тяжёлого профиля, торец штифта — замяться после многочисленных установок, а отверстие — постепенно потерять первоначальную форму. В резьбовых соединениях состояние ухудшается из-за многократной затяжки, металлической пыли и сварочных брызг.
Скорость износа зависит и от характера работы. Если оснастку несколько раз за смену переставляют под разные изделия, посадочные места испытывают больше циклов установки, чем при постоянной конфигурации.
Первый признак — деталь перестаёт вставать одинаково
Исправная база позволяет устанавливать одинаковые заготовки практически одинаковым движением. Если профиль приходится несколько раз поправлять, искать для него устойчивое положение или дополнительно контролировать ранее стабильный размер, состояние базовых элементов стоит проверить.
Полезно обратить внимание и на характер контакта. Заготовка должна опираться на предусмотренные технологией поверхности. Если она касается упора только краем или после установки появляется заметный зазор, причиной может быть выработка, загрязнение или повреждение рабочей поверхности.
Как проверить упор без сложного оборудования
Начинают с визуального осмотра. На рабочей грани не должно быть глубоких забоин, выраженных вмятин и участков с заметно изменившейся геометрией. Затем устанавливают контрольную заготовку и проверяют фактическое положение относительно остальных баз.
Сам упор проверяют вручную. Он должен жёстко занимать предусмотренную позицию. Для более точного контроля применяют индикатор часового типа: измерительный наконечник устанавливают на контролируемую поверхность и фиксируют её перемещение при небольшом усилии.
Если упор переставной, полезно несколько раз снять его и установить в ту же позицию. После каждой установки измеряют одну контрольную координату. Это позволяет оценить не только состояние самого элемента, но и качество его посадки.
Проверка штифтов и втулок

Установочный штифт должен занимать определённое положение относительно рабочей поверхности. Сначала осматривают его рабочую часть. Выраженные замятия, задиры и следы ударов могут изменить точку контакта с заготовкой.
Затем оценивают состояние посадки. Причиной нестабильного положения может быть не сам штифт, а втулка или отверстие, в котором он устанавливается. Поэтому менять элемент без проверки ответной части не всегда имеет смысл.
Если посадочное место разбито, новый штифт не восстановит первоначальную точность: он будет работать в уже изменённой геометрии отверстия. В такой ситуации необходимо рассматривать узел целиком.
Износ контактной поверхности
Для нарушения точности необязательно заметное перемещение элемента. Постоянный контакт с металлическими заготовками постепенно оставляет на рабочей поверхности вмятины, забоины и локальную выработку.
Особенно опасно повреждение только одной части упора. Заготовка начинает соприкасаться с ним иначе, из-за чего меняется не только линейная координата, но иногда и угол установки профиля.
Характерный пример — небольшая выработка в зоне, куда постоянно упирается торец трубы. Внешне упор остаётся исправным, однако фактическая точка контакта постепенно смещается.
Поэтому состояние рабочей грани оценивают отдельно от состояния крепления. Если её форма заметно изменилась, элемент уже нельзя считать полноценной базой только потому, что он по-прежнему жёстко закреплён.
Состояние фиксирующих элементов
Устройства фиксации также требуют периодического осмотра. Основное внимание уделяют контактным площадкам, резьбе, шарнирам и рабочему ходу механизма.
Изношенная контактная площадка может передавать нагрузку не по центру предусмотренной зоны. Повреждённый шарнир меняет направление приложения усилия, а загрязнённая резьба затрудняет нормальное перемещение механизма.
При проверке важно убедиться, что фиксация сохраняет уже заданное базами положение заготовки. Если после закрепления приходится заново контролировать основные координаты, необходимо выяснить причину такого поведения.
Что происходит с резьбовыми соединениями
При многократной сборке и разборке резьбовые элементы постепенно изнашиваются, особенно если их регулярно затягивают с перекосом. Металлическая пыль и сварочные брызги дополнительно ухудшают состояние соединения.
При проверке обращают внимание на плавность хода. Элемент должен свободно проходить исправную часть резьбы без рывков, закусывания и необходимости прикладывать необычно большое усилие.
Следует осматривать и первые витки: именно они часто повреждаются при неправильном начале закручивания. Если крепёж приходится каждый раз направлять вручную, резьбовое соединение стоит очистить и внимательно проверить.
Прочность соединения сама по себе ещё не означает точность. Крепёж может выдерживать рабочую нагрузку, но при этом уже не обеспечивать прежнее положение установленного элемента.
Загрязнение иногда выглядит как износ
Потеря точности не всегда означает необходимость замены детали. Между базовой поверхностью и заготовкой могут оказаться окалина, сварочная брызга или металлическая стружка.
Даже небольшой посторонний слой меняет высоту контакта. Если загрязнение находится только под одним из нескольких базовых элементов, заготовка может получить наклон или перестать полностью прилегать к рабочей поверхности.
Особое внимание уделяют монтажным отверстиям. Налипший металл или стружка способны помешать установочному элементу занять предусмотренную глубину, хотя внешне он будет выглядеть установленным правильно.
Поэтому перед диагностикой износа очищают рабочие поверхности, отверстия, резьбу и места установки штифтов. Если после очистки размеры возвращаются к норме, причиной была не выработка.
Как отличить износ от неправильной настройки
Иногда элемент полностью исправен, но неправильно установлен после переналадки. Поэтому сначала проверяют фактические координаты базовых элементов, а затем их механическое состояние.
Если положение воспроизводится, но отличается от указанного в технологической карте, вероятнее всего, требуется настройка. Если же одинаковую координату не удаётся получить при нескольких повторных установках, необходимо искать механическую причину.
Такой порядок диагностики позволяет не менять исправные детали из-за ошибки, возникшей при переналадке рабочего места.
Проверка оснастки на повторяемость

Практичный способ оценки — несколько раз установить одну и ту же контрольную заготовку. После каждого цикла её полностью снимают, снова базируют и измеряют одинаковые размеры.
Важно каждый раз выполнять установку в обычной последовательности, не пытаясь специально получить нужный результат. Иначе проверка покажет точность ручной подгонки, а не способность оснастки воспроизводить заданное положение.
Если измерения практически совпадают, система работает стабильно. При заметном разбросе элементы проверяют последовательно, начиная с основной базы и переходя к второстепенным точкам позиционирования.
Как определить критичный элемент
При сложной конфигурации не стоит одновременно разбирать всю систему. Сначала проверяют главную базовую плоскость, затем продольный ограничитель, поперечную базу, установочные штифты и остальные элементы.
После каждого этапа выполняют контрольное измерение. Если после исключения или замены конкретного элемента результат становится стабильным, область неисправности определена.
Такой последовательный подход особенно удобен для оснастки, состоящей из большого количества переставляемых деталей: он позволяет найти причину без полной перенастройки рабочего места.
Когда регулировки уже недостаточно
Регулировка помогает только до тех пор, пока сам элемент способен сохранять заданную геометрию. Сильно выработанная рабочая поверхность, увеличенное посадочное отверстие, повреждённая втулка или деформированный штифт требуют ремонта либо замены.
Показательный признак — необходимость каждый раз заново подбирать положение одного и того же элемента. В стабильной технологии рабочие координаты должны воспроизводиться без индивидуальной подгонки каждой заготовки.
Поэтому решение о замене принимают не только по внешнему виду детали, но прежде всего по тому, обеспечивает ли она требуемую повторяемость.
Что проверять после замены элемента
Установка новой детали не гарантирует автоматического восстановления точности. Новый элемент необходимо проверить относительно остальных баз и выполнить контрольную сборку.
Особенно это важно после замены деталей, непосредственно задающих координаты изделия. Даже небольшая разница между старым и новым элементом может потребовать корректировки соседних точек позиционирования.
Для серийного производства полезно провести несколько повторных циклов: снять контрольную заготовку, установить заново и сравнить результаты. Только после подтверждения повторяемости оснастку возвращают в обычную работу.
Как снизить скорость износа
Заготовки не следует сбрасывать на установочные элементы или использовать их для ударного позиционирования. Сварочные брызги удаляют до образования твёрдого нароста, а резьбовые соединения регулярно очищают.
Переставляемые элементы желательно устанавливать без перекоса и чрезмерного усилия. Если деталь не занимает посадочное место обычным способом, сначала проверяют чистоту отверстия и состояние сопрягаемых поверхностей.
Полезно также периодически осматривать наиболее нагруженные точки, не дожидаясь появления отклонений в готовых изделиях. Профилактический контроль занимает меньше времени, чем поиск причины уже возникшего брака.
Когда нужна полная проверка оснастки
Комплексный контроль проводят при систематическом разбросе размеров, снижении повторяемости или изменении поведения детали при установке. Поводом также может быть удар тяжёлой заготовки по оснастке или серьёзная переналадка рабочего места.
Базовые поверхности очищают, проверяют состояние посадок, контактных граней, отверстий и резьбовых соединений, после чего выполняют несколько установок контрольной детали.
Задача такой проверки — не найти как можно больше внешних дефектов, а определить изменения, которые действительно влияют на координаты изделия.
Почему состояние оснастки особенно важно в серии
При единичном изготовлении оператор иногда может вручную скорректировать положение детали. В серии такой подход становится источником нестабильности: результат начинает зависеть от того, кто и каким способом устанавливает очередную заготовку.
Поэтому серийная сборка должна максимально опираться на воспроизводимые механические базы. Когда для таких работ используется сварочный стол с модульной оснасткой, переставляемые элементы можно использовать для построения повторяемой схемы базирования, но для этого их посадочные и контактные поверхности должны сохранять исходную геометрию.
Заключение
Износ оснастки развивается постепенно. Его можно заметить по изменению характера установки заготовки, состоянию контактных поверхностей, повреждению посадочных мест и ухудшению повторяемости контрольных размеров.
Диагностику начинают с очистки баз, затем проверяют упоры, штифты, втулки, резьбовые соединения и другие элементы системы. Важно отличать реальную выработку от загрязнения и неправильной настройки: исправную деталь иногда достаточно вернуть в нужную координату, тогда как повреждённую посадку или деформированную рабочую поверхность приходится ремонтировать или заменять.
Если выявлять такие изменения до появления брака, оснастка дольше сохраняет стабильные координаты, а положение деталей остаётся воспроизводимым от одного цикла сборки к другому.
